


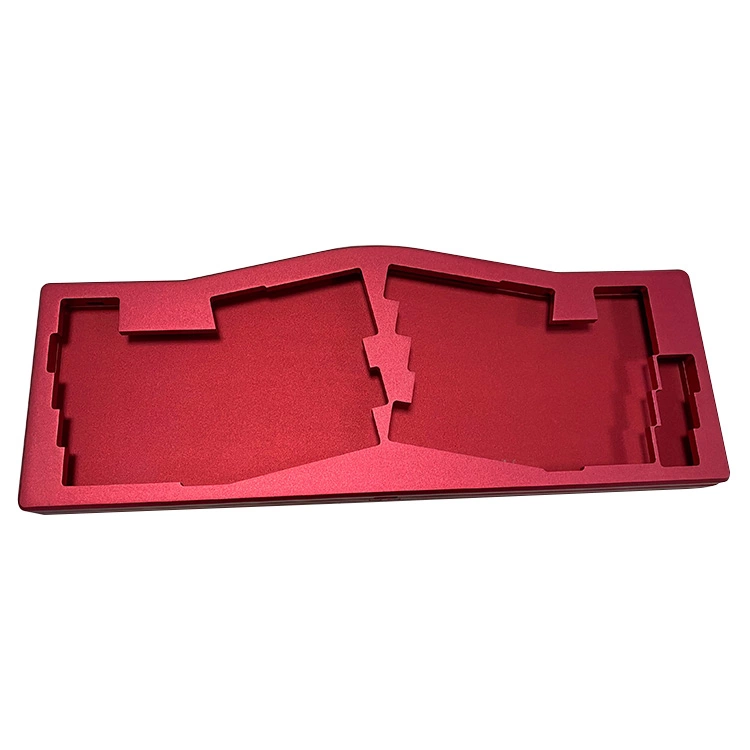
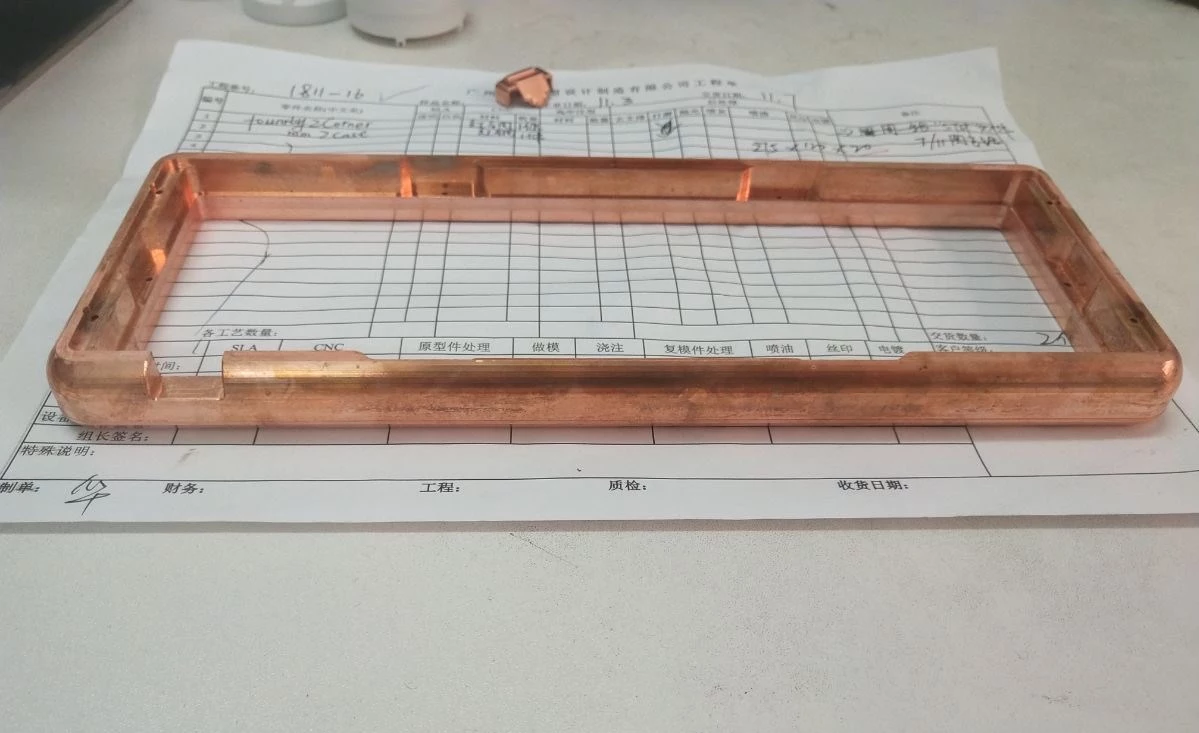
Achos Allweddell Rhannau Bysellfwrdd Alwminiwm Cnc Custom Amgaead Bysellfwrdd Electronig
Manylebau: wedi'u haddasu yn unol â gofynion lluniadau a samplau
Cyflwyniad: Ffatri brosesu ategolion caledwedd proffesiynol
Disgrifiad
Paramedrau technegol
Gwasanaeth melino cnc alwminiwm OEM peiriannu rhannau waled alwminiwm cnc

Disgrifiad o'r Cynnyrch
Mae balchder Shenzhen Industrial Co, Ltd yn ddarparwr datrysiadau sy'n arbenigo mewn rhannau manwl uchel a ffurfio dwylo.
Mae'r cwmni'n hyfedr ym mhob math o aloi alwminiwm, dur gwrthstaen, aloi titaniwm, plastig a deunyddiau eraill o brosesu model llaw siâp arbennig / cymhleth / manwl uchel, a ddefnyddir yn bennaf wrth deithio ar reilffordd (caledwedd modurol), electroneg ddigidol, offer meddygol , deallusrwydd artiffisial, cartref craff a meysydd eraill.
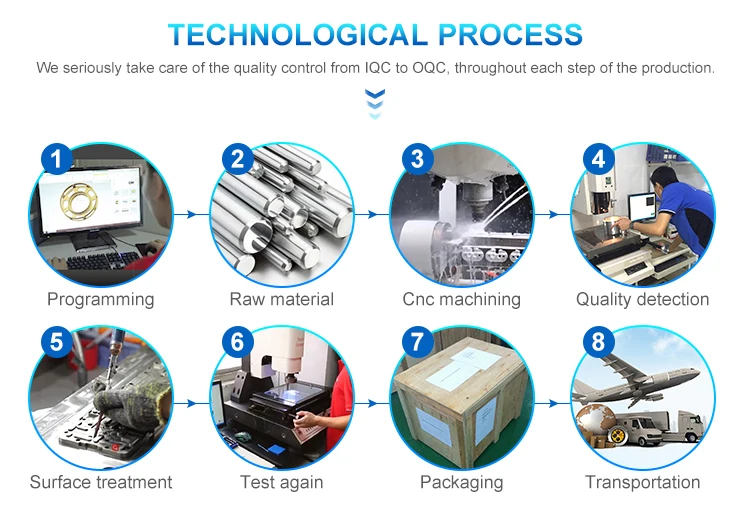
Mae'r broses gynhyrchu yn cynnwys: peiriannu CNC, prosesu metel CNC, prosesu turn CNC, stampio metel, chwistrelliad plastig, prosesu llwydni.




Gwneud Craidd:
Mae'r craidd yn cael ei ffurfio trwy gastio tywod resin i mewn i fowld i ffurfio cast o'r wyneb mewnol. Felly, mae'r bwlch rhwng y craidd a'r mowld yn dod yn gast yn y pen draw.
Cynhyrchu Castio:
Mae angen mowld yn ystod y broses mwyndoddi. Mae mowldio fel arfer yn cynnwys ffrâm gynhaliol y mowld, sy'n cael ei dynnu allan i wahanu yn ystod y broses gastio, lle mae'r craidd a osodwyd yn flaenorol yn toddi yn y mowld ac yna'n cau'r agoriad marw.
Glanhau& Peiriannu:
Pwrpas glanhau yw cael gwared â thywod, tywod a gormod o fetel yn y castio. Gall weldio, tynnu tywod wella ymddangosiad yr arwyneb castio trwy losgi'r tywod a chaiff y raddfa ei symud i wella ymddangosiad wyneb y castio. Mae metel gormodol a chodwyr eraill yn cael eu tynnu. Cam ymhellach trwy weldio a malu. Mae rhai castiau yn ddarostyngedig i ofynion ôl-brosesu arbennig fel triniaeth wres, siapio, triniaeth gwrth-rwd, garw, ac ati.
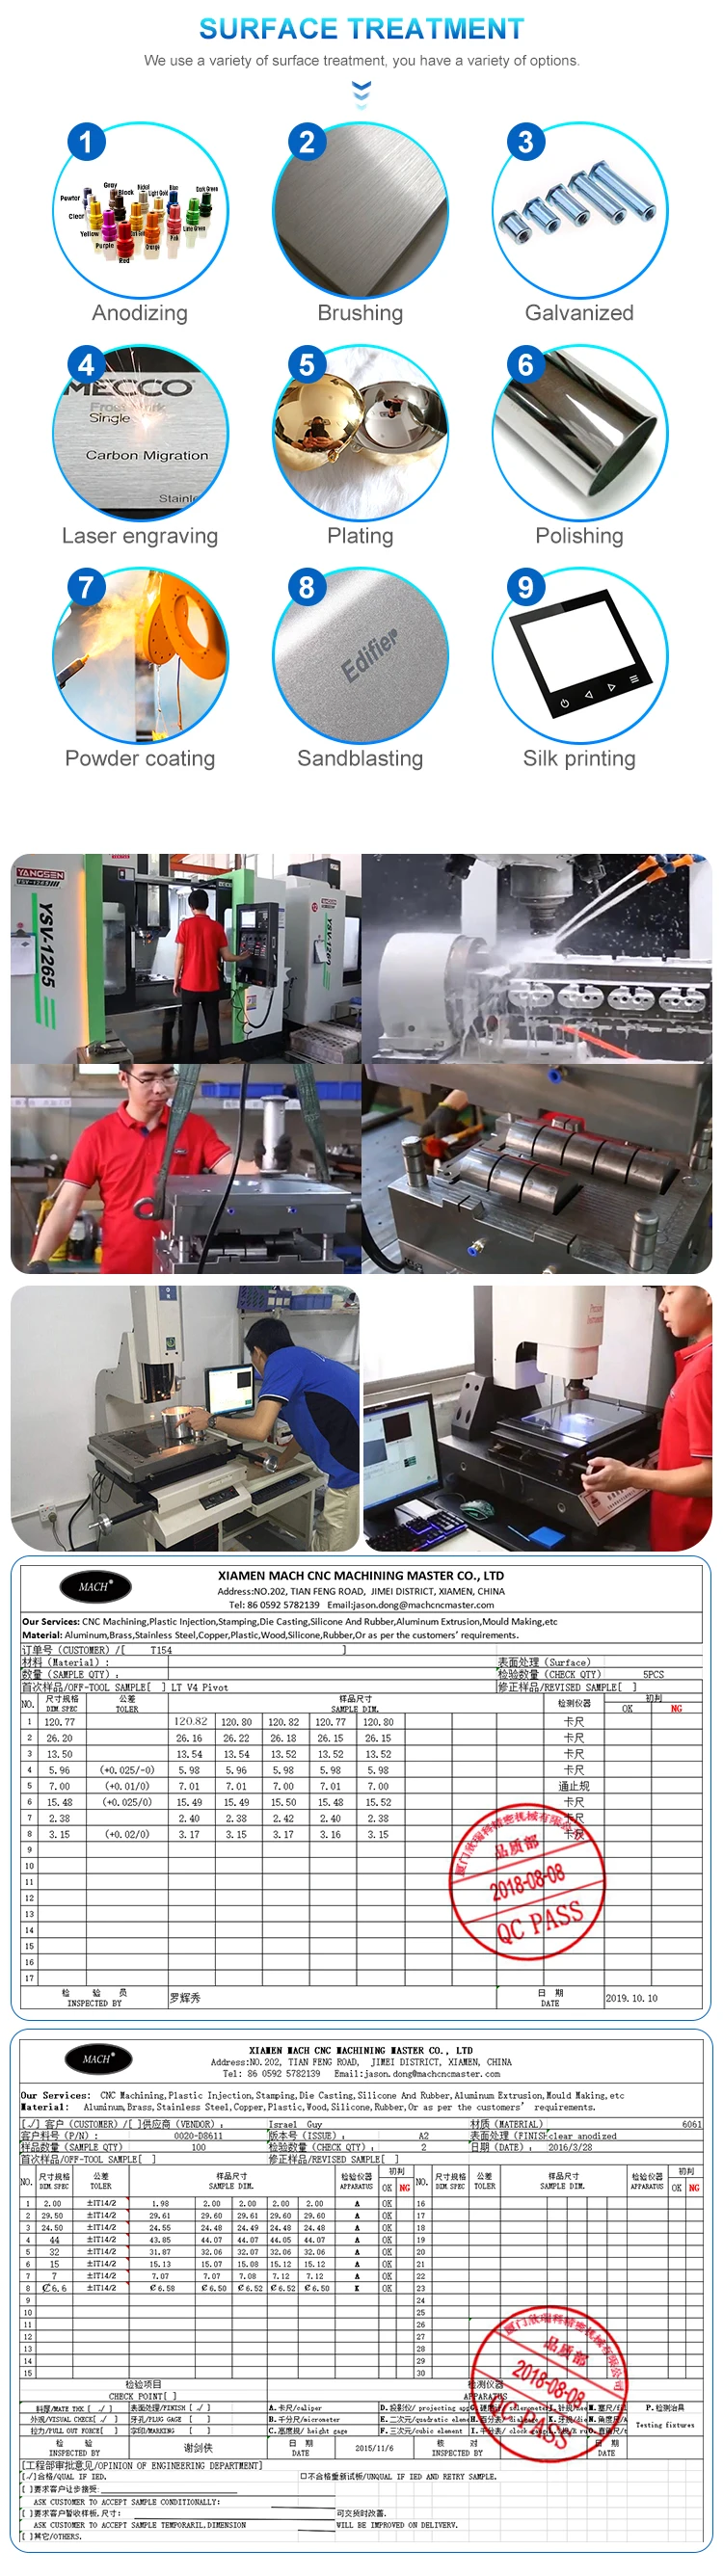
Yn olaf,Gan wirio'r diffygion a gorffen ansawdd cynhwysfawr, cyn prosesu, ac yna ail-brosesu, yn unol â gofynion gwahanol gwsmeriaid, gallwn wneud triniaeth wres, triniaeth arwyneb, archwiliad ychwanegol ac ati.
![Q@~2R~6G01YDJ$O]ARS5L$N](https://www.pride-cnc.com/Content/uploads/2020572095/20200720120052e584557864a84b66ae9d58aa686cb61e.png "Q@~2R~6G01YDJ$O]ARS5L$N")
Ein cwmni


Pecynnu
1, pacio carton
2, blwch pren
3, bag plastig
4, Fel eich gofynion

Balchder Shenzhen Industrial Co, Ltd.
Ffôn:+8618666663894
Ffacs:+86-917-3387002
Ffob:+86-755-23699351
E-bost:crush@pride-cnc.com
Ychwanegwch:Bloc D, Parc Gwyddoniaeth Dianlian, Matian St., Ardal Guangming, Shenzhen 518106, China
Y newyddion diweddaraf
Rheoli maint band llachar y toriad esgyrn i reoli'r genhedlaeth sglodion
Clirio trimio
Nid yw profiad cynhyrchu plât alwminiwm gwreiddiol ein cwmni' s yn gyfoethog. Mae'r cliriad blaengar bron yr un fath â'r plât dur, sef 8% o drwch y deunydd. Fodd bynnag, yn ôl nodweddion meddal y plât alwminiwm, mae'r cliriad 8% yn gwneud band llachar y toriad yn cyfrif am tua 2/3. Mae hyn yn cynhyrchu rhai burrs, sy'n hawdd eu rhwbio i ffwrdd yn ystod y broses flanging. Ffurfio sglodion. Yn ddiweddarach, gwnaethom ymgynghori â llawlyfrau rhannau safonol tramor i wneud y gorau o'r bwlch tocio. Y bwlch tocio yw 10% -12% o drwch y ddalen. Yn ôl y nodwedd hon, mae ymyl y gyllell wedi'i hyfforddi. Sicrhewch fod yr holl fylchau yn gyson. Er mwyn osgoi rhwbio'r toriad eto ar ôl tocio. Rydyn ni'n gwneud y perpendicwlar blaengar i -2 °, ac mae'r garwedd blaengar yn cyrraedd Ra0-20.4um.
Ar flaen y gad
Wrth amseru'r blaen, sicrhau yn gyntaf gysondeb ymyl blaen y bloc cyllell tocio er mwyn osgoi torri rhannau. Oherwydd bod y torri'n hawdd cynhyrchu stribedi alwminiwm ar yr un pryd, gall sicrhau bod y rhannau'n cael eu torri ar yr un pryd i leihau'r sglodion torri. Mae'r dyfnder torri yn cael ei reoli i tua 3mm, ac mae'r ffrithiant rhwng ymyl y gyllell a'r rhannau yn cael ei leihau i leihau cynhyrchu sglodion.
Siâp ymyl
Ni ddylai'r ymyl torri a'r ymyl tocio fod yn rhy finiog. Defnyddiwch ffeil neu garreg olwyn i roi sglein ar y bloc blaengar a'r ymyl tocio fel bod gan yr ymyl gornel gron o tua 0.2mm er mwyn osgoi bod yr ymyl yn rhy finiog. Os na, mae'r plât alwminiwm yn tueddu i gael ei dorri yn ystod y broses tocio. Bydd yn cynhyrchu parth torri esgyrn mwy.
Trin mowldiau a mewnosodiadau gwres
Yn ôl cyfeirlyfr llawlyfr rhannau safonol tramor. Mae wyneb y bloc cyllell wedi'i orchuddio â haen beryllium, a all wella ymwrthedd gwisgo'r bloc cyllell. Mae cynyddu gorffeniad y mewnosodiad yn cynyddu caledwch y mewnosodiad, a all osgoi cynhyrchu gwastraff. Lleihau cynnal a chadw llwydni.
Ar gyfer y llun OP10 yn marw, oherwydd ei fod yn broses ffurfio, mae'r deunydd yn llifo yn yr wyneb mowldio. Mae'n anochel y bydd gwaith tymor hir yn achosi i'r deunydd gwympo a chadw at y tendonau rat, a fydd hefyd yn cynhyrchu malurion. Ar gyfer y broblem hon, gwnaethom gymhwyso electroplatio i'r mowld. Cynyddu gorffeniad y mowld. Mae'n atal malurion rhag cael eu rhwbio, ac mae hefyd yn cynyddu caledwch y mowld i atal difrod i'r mowld a achosir gan napio.
Ar gyfer mowldiau OP20 / 30/40, rydym yn cymharu electroplatio traddodiadol a phrosesu TD, ac yn olaf yn mabwysiadu technoleg PVD. O'i gymharu ag electroplatio, mae gan PvD radd uwch o wrthwynebiad gwisgo. O'i gymharu â phrosesu TD, mae tymheredd prosesu PVD yn is, tua 240-350 ℃, sy'n cael effaith reoli dda ar ddadffurfiad y mewnosodiad.
Tagiau poblogaidd: achos bysellfwrdd arfer bysellfwrdd bysellfwrdd cnc alwminiwm lloc bysellfwrdd electronig, Tsieina, gweithgynhyrchwyr, cyflenwyr, ffatri, cyfanwerth, wedi'i addasu, wedi'i wneud yn Tsieina
Pâr o
naNesaf
naAnfon ymchwiliad
Fe allech Chi Hoffi Hefyd


